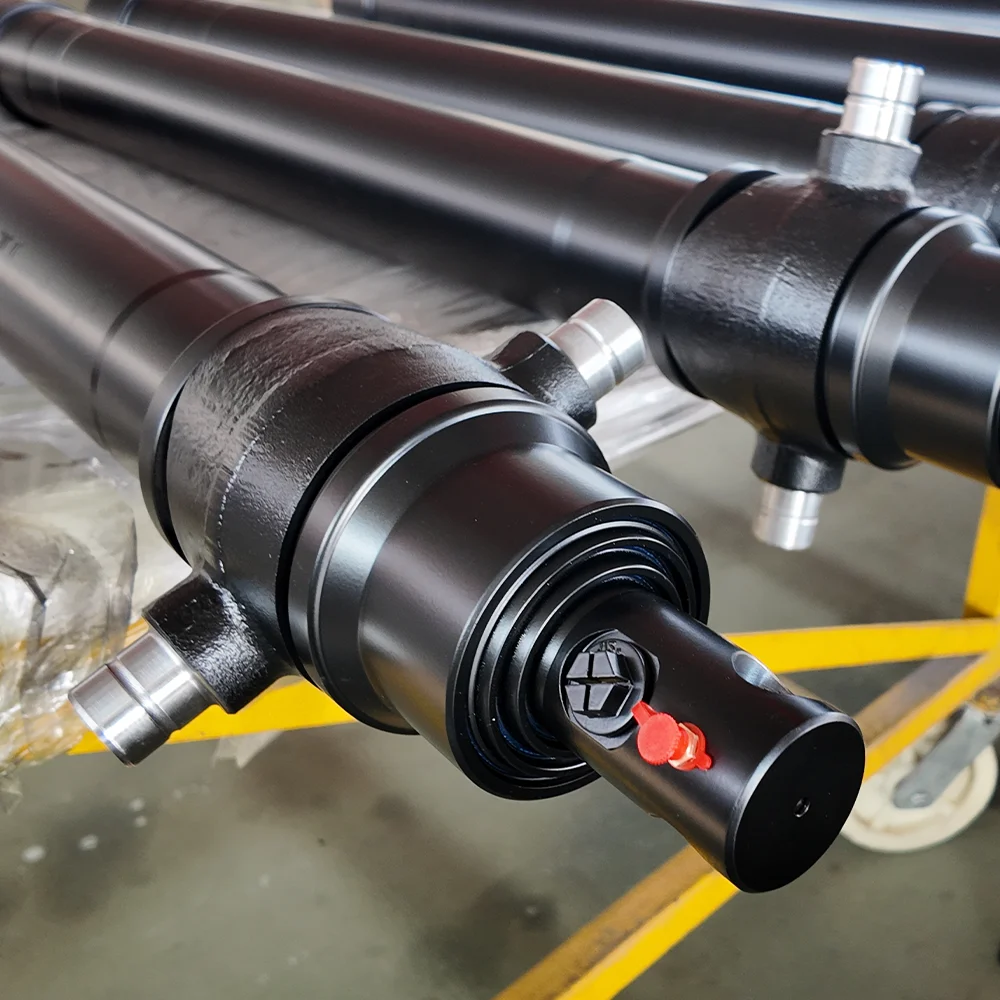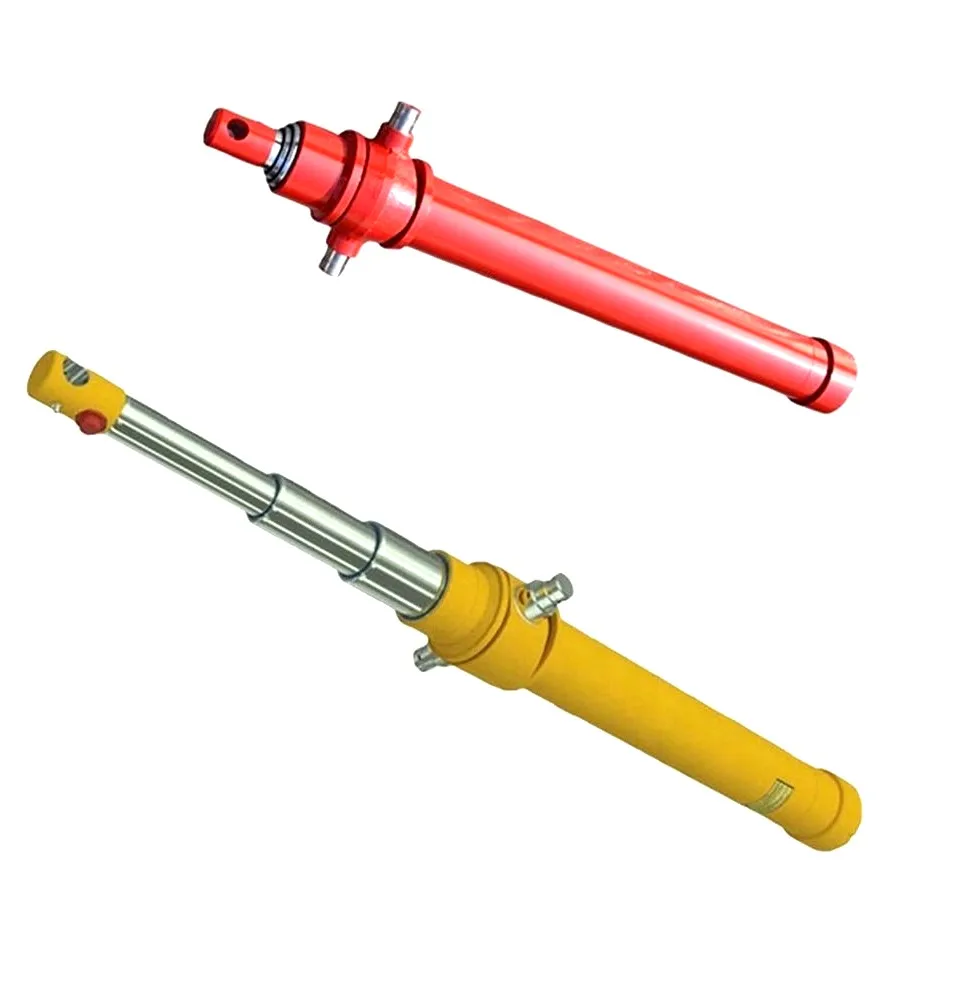
kdajhidravlični cilindrine uspe, tehniki na terenu instinktivno pogledajo v notranjost cevi – preverijo tesnila bata, krom droga in brisalce. Kljub temu je pri mobilnih strojih za težke obremenitve, kot so bagri, rudarske lopate, pakirnice za odpadke in zgibni nakladalniki na kolesih, do 40 % nenačrtovanih zamenjav valjev povzročila katastrofalna mehanska okvara na pritrdilnih vrtiščnih točkah: ušesce palice, osnovna zaponka ali izvrtine za sornik.
Zamrznjen, nazobčan ali ovaliziran tečajni zatič zaklene zglobne spoje, povzroči močne bočne upogibne momente čez batnico in pospeši puščanje uvodnice. Ta inženirski vodnik podrobno opisuje osnovno mehaniko obrabe očesca zatiča, forenzično diagnostiko za razlikovanje ugriza od rjave korozije in metalurška merila uspešnosti za izbiro težkih puš in zatičev iz utrjene zlitine.
| Način napake | Fizični temeljni vzrok | Vizualni/zvočni podpis |
|---|---|---|
| Lepilo Galling | Mikrovarjenje kovina na kovino zaradi izgube mejnega mazanja pod ekstremnim kontaktnim pritiskom | Globoke vzdolžne zareze na čepu; visoko piskanje med artikulacijo; zasežen žebljiček |
| Fretting korozija | Mikrooscilacije (<100 um), ki porušijo zaščitni oksidni film pod močnimi vibracijami | Droben rdečkasto rjav (kakavov) prah ali črna blata, ki se izloča iz očesa; luknjičasta kontaktna stanovanja |
| Ovalizacija izvrtine (podaljšanje očesa) | Najvišje pulzirajoče udarne obremenitve, ki presegajo mejo tečenja matičnega jekla v milijonih ciklov | Premer izvrtine očesa se razteza iz kroga za >0,5 mm; prekomerno mehansko klepetanje pri obračanju |
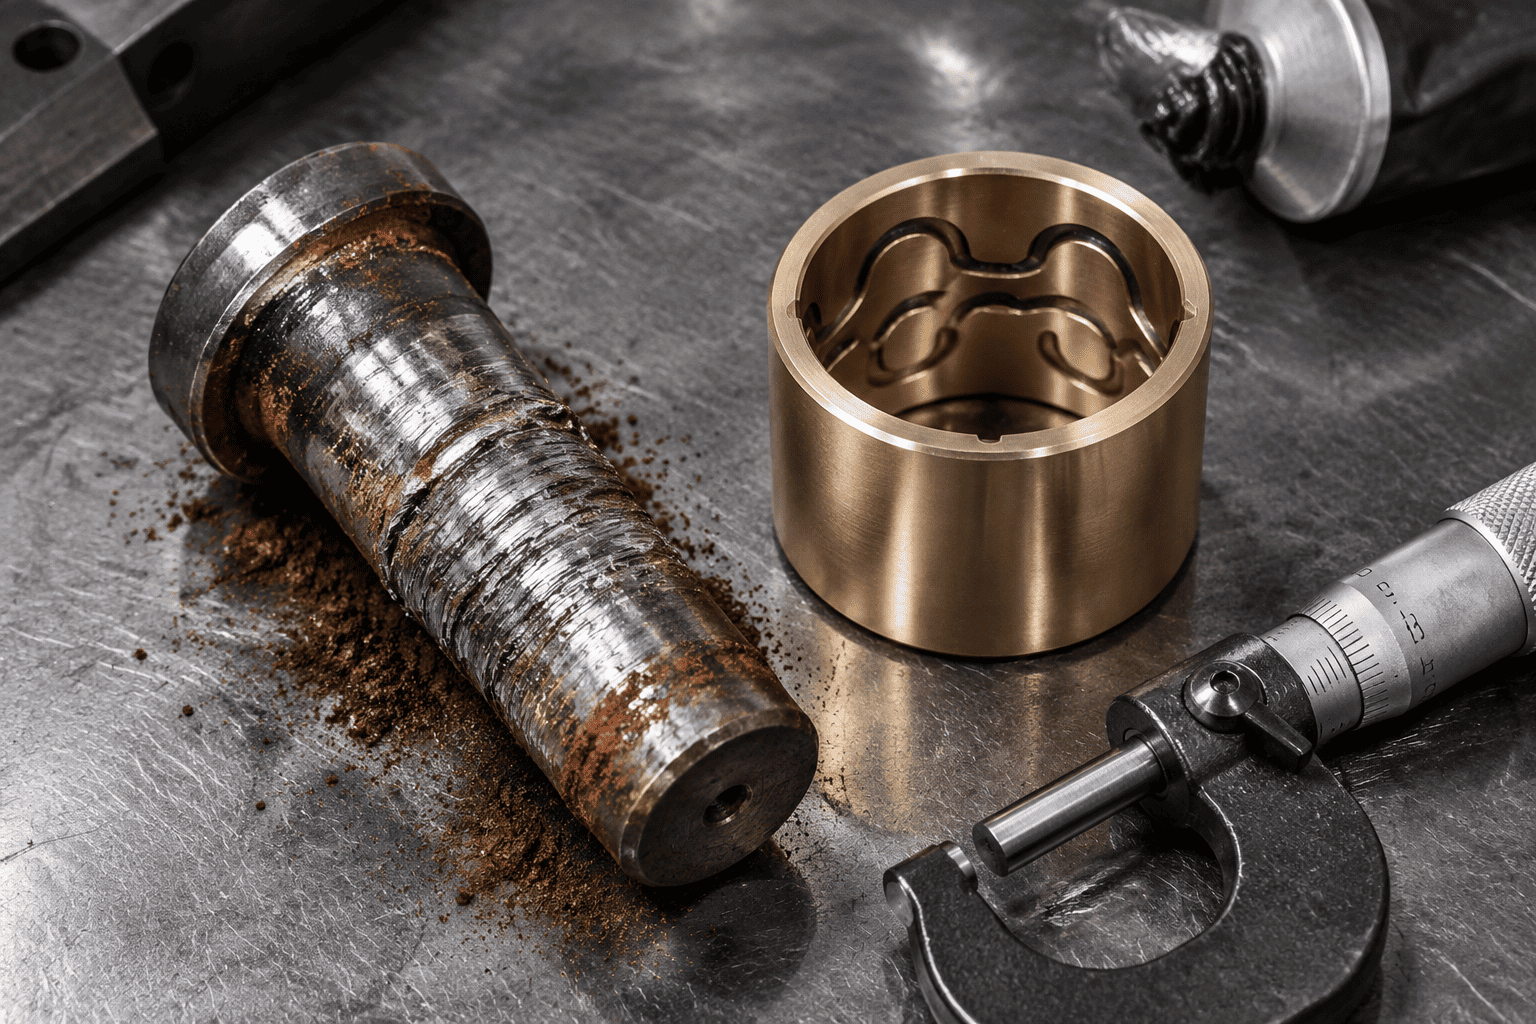
Ko bagersko žlicohidravlični cilinderprebije gosto glino ali kamnino, kontaktni tlaki na čepu in puši zlahka presežejo 80 do 100 MPa (11.600 do 14.500 psi). Če se film mazalne masti poruši, se mikroskopske površinske neravnine jeklenega zatiča in očesa jeklene palice neposredno dotikajo. Trenje v trenutku ustvari lokalizirano toploto, ki presega 800 °C, kar povzroči nastanek mikrozvarov in odtrganje kosov osnovne kovine. V nekaj urah se zatič trdno zaskoči v zaponko.
Pri visokofrekvenčnih vibrirajočih napravah, kot so žeblji in hidravlična kladiva, je tečajni zatič pod neprekinjeno obremenitvijo podvržen majhnim kotnim mikrogibom (manj kot 50 mikronov). To mikro drgnjenje odstrani maščobo in drobi mikroskopske jeklene delce. Ko ti sveže narezani jekleni delci oksidirajo na zraku, tvorijo trd železov oksid (Fe₂O₃), ki ustvarja abrazivno rdeče rdečilo za poliranje, ki zbrusi preveliko oko.
Pri enodelnih kovanih ušesih za palice in varjenih osnovnih ploščah neprekinjeno usmerjeno udarjanje povzroči, da se okrogla izvrtina zatiča trajno umakne v podolgovato elipso. Ko zračnost preseže 0,8 mm (0,030"), se dinamične udarne obremenitve eksponentno povečajo in sčasoma sprožijo obročaste utrujene razpoke na kotih koncentracije napetosti na 3 in 9 urah očesa.
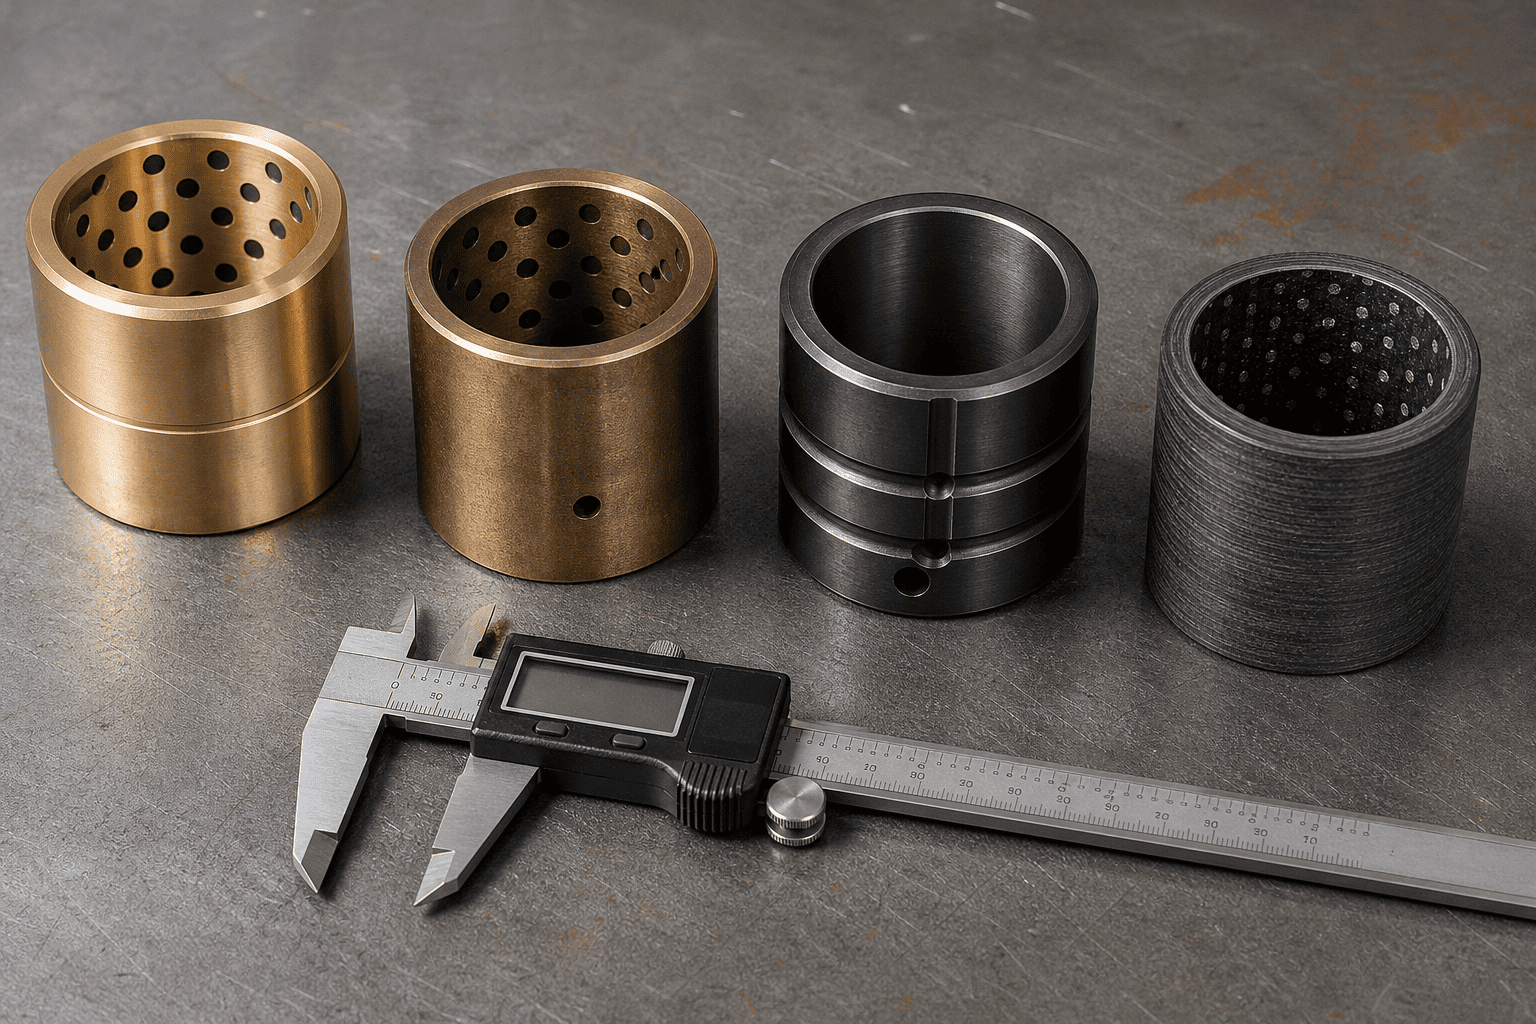
Izbira pravilne arhitekture puše je razlika med 1.000 urami in 10.000 urami brezhibne življenjske dobe vrtišča:
| Razred materiala puše | Največja dinamična obremenitev | Potreba po mazanju | Najboljši operativni prizor |
|---|---|---|---|
| Bronasta z visoko vsebnostjo svinca (SAE 660 / C93200) | 35 – 45 MPa (zmerno) | Potrebno dnevno mazanje | Lahka industrija in splošno kmetijstvo |
| Manganova bronasta (C86300 visoka natezna trdnost) | 70 – 90 MPa (težka) | Potrebno občasno mazanje | Težka povezava žlice za zemeljska in rudarska dela |
| Kaljeno jeklo (8620 Carburized 60HRC) | 120 – 150 MPa (ekstremni udarci) | Mazanje + visokotlačni Moly | Pakirnice smeti, strižne čeljusti, težki drobilniki |
| PTFE kompozitna vlakna (Duralon) | 100 – 140 MPa (brez mazanja) | 100% BREZ MAŠČ, samomazalna | Podvodni, živilski in nedostopni vrtišči |
Nikoli ne nameščajte neutrjenega komercialnega zatiča iz ogljikovega jekla 1045 v težki zaklep cilindra. Standard 1045 ima površinsko trdoto le 18 do 22 HRC; v nekaj tednih se bo deformiral in žolčil ob pušo iz manganovega brona ali kaljenega jekla.
Osnovni material jedra: 4140 krom-molibden ali 8620 nikelj-krom legirano jeklo, kaljeno in temperirano za žilavost jedra (28–32 HRC), da absorbira ekstremne upogibne sunke brez zaskoka.
Površinsko utrjevanje ohišja: indukcijsko utrjeno ali globoko naogljičeno na 58 do 62 HRC do najmanjše globine 1,5 mm (0,060").
Površinska obdelava: natančno brušeno in polirano na Ra ≤ 0,2 μm (8 mikro-palcev). . V okoljih, kjer je korozivno morje, sol za odmrzovanje cest ali kemična gnojila, določite 25-mikronsko trdo kromirano prevleko ali pokrivni premaz s tekočim nitriranjem QPQ čez utrjeno ohišje.
Imate vztrajno drgnjenje z zatiči, klepetanje z vrtljivimi spoji ali pokanje ušesnega ušesa po vaši opremi?
Obrnite se na specializirano inženirsko skupino HCIC. Izdelujemo težke jeklenke po meri, opremljene z manganovim bronom, kaljeno zlitino ali samomazalnimi kompozitnimi pušami, združenimi s certificiranimi 58–62 HRC indukcijsko utrjenimi zatiči, zasnovanimi za zanesljivost brez izpadov.